



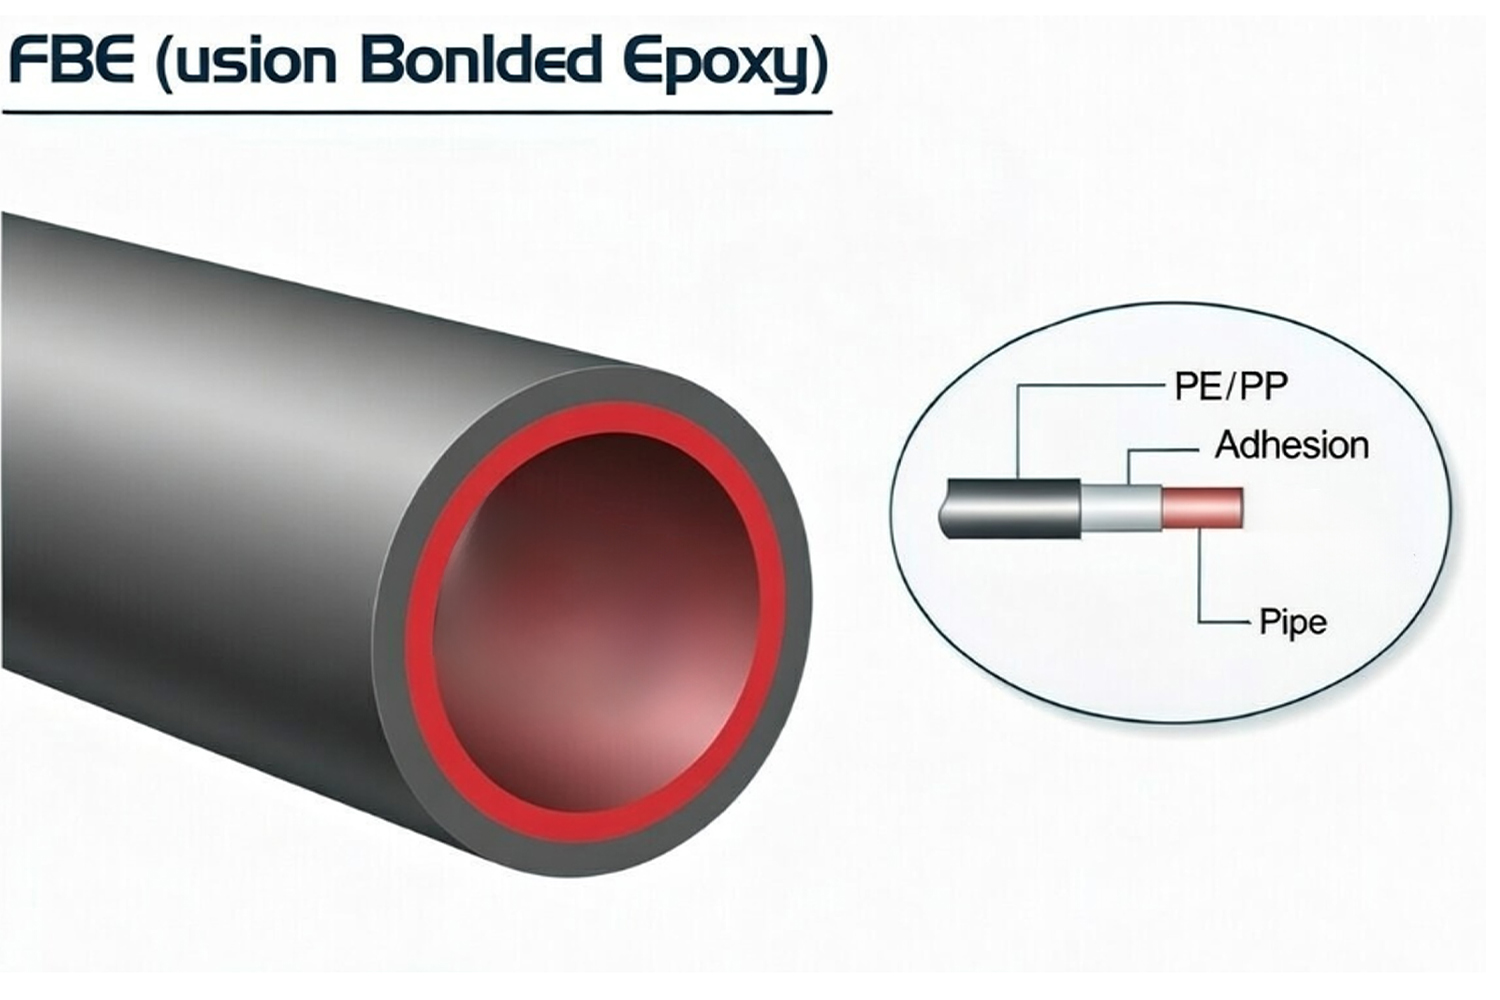
Ống bọc FBE là ống thép carbon hoặc thép hợp kim thấp liền mạch hoặc hàn được bảo vệ bằng lớp sơn tĩnh điện epoxy nhiệt rắn do nhà máy áp dụng. Nền thép có thể được sản xuất bằng các quy trình liền mạch, HFW/ERW, LSAW hoặc SSAW theo API 5L, ASTM, EN hoặc các yêu cầu dành riêng cho dự án đối với đường ống, trong khi hệ thống FBE được chỉ định riêng dựa trên nhiệt độ vận hành, điều kiện chôn lấp hoặc ngâm, phương pháp lắp đặt và mức độ tiếp xúc với hư hỏng cơ học. Trong quá trình sản xuất, bề mặt ống được tẩy dầu mỡ, mài mòn đến mức độ sạch và neo cần thiết, làm nóng trong cửa sổ ứng dụng bột đủ tiêu chuẩn và phun tĩnh điện bằng bột epoxy. Bột tan chảy khi tiếp xúc với thép nóng, làm ướt bề mặt phun, gel và các liên kết ngang về mặt hóa học, tạo thành một màng ổn định nhiệt liên tục bám trực tiếp vào bề mặt.
Lớp phủ liên kết này hạn chế sự tiếp xúc giữa thép và độ ẩm của đất, nước ngầm, muối hòa tan và các chất ăn mòn khác và thường được sử dụng cùng với hệ thống bảo vệ catốt được thiết kế phù hợp cho các đường ống dẫn dầu và khí đốt được chôn hoặc chìm. Thuật ngữ FBE chỉ mô tả hệ thống lớp phủ bảo vệ; nó không xác định loại thép, lộ trình sản xuất, độ dày thành, áp suất thiết kế hoặc tính chất cơ học của ống cơ sở.
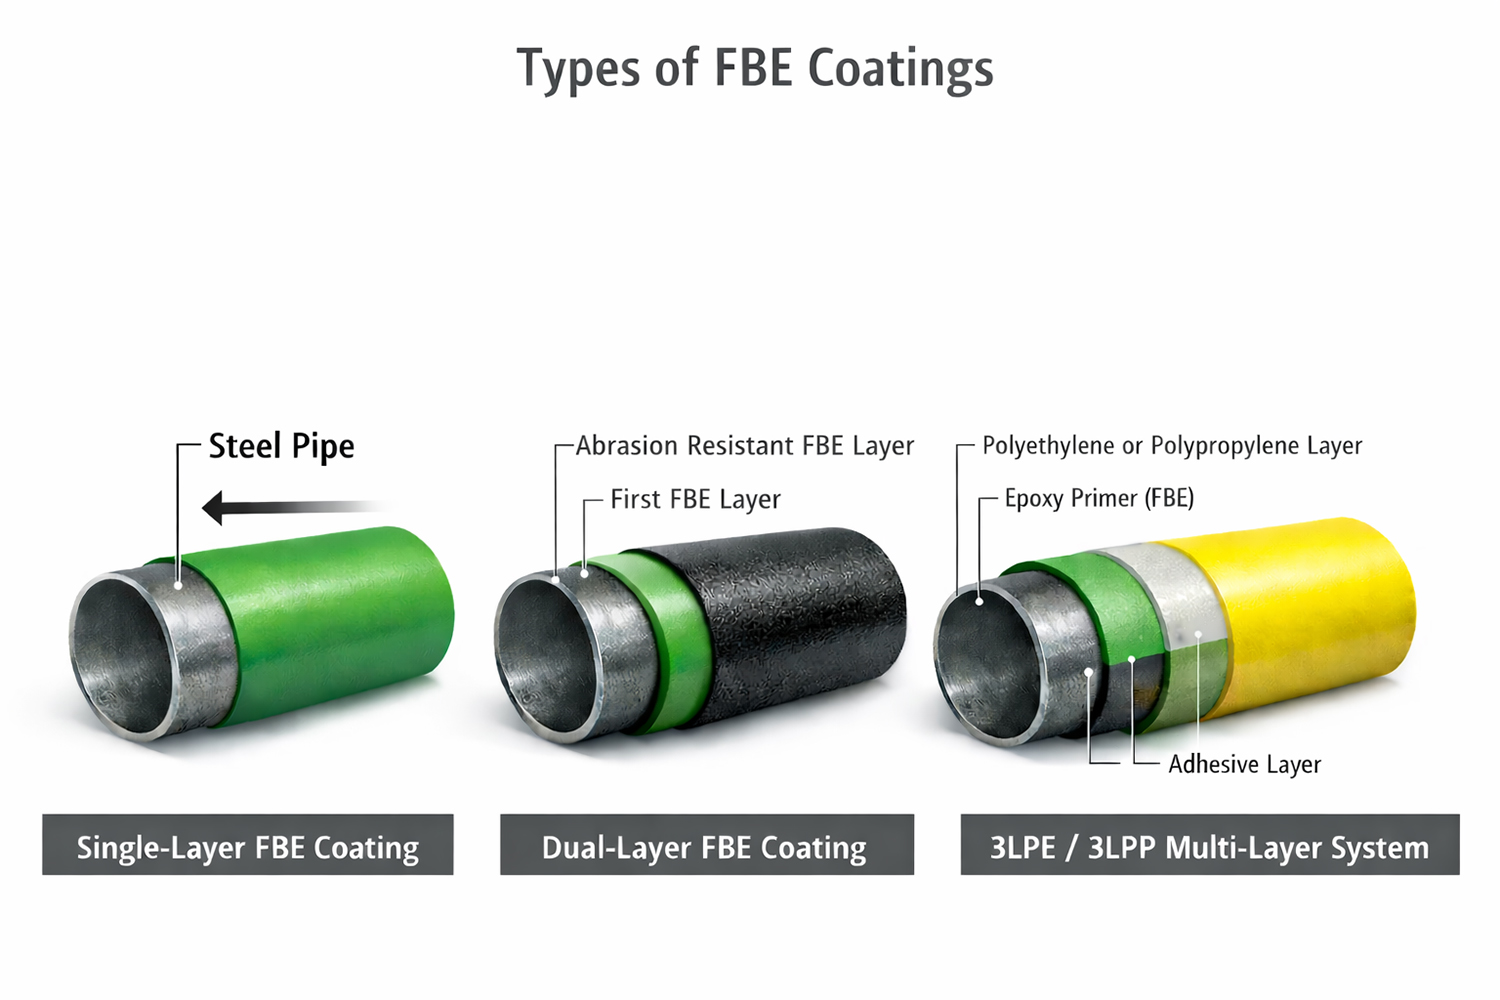
Tùy thuộc vào nhiệt độ vận hành, phương pháp lắp đặt và mức độ hư hỏng cơ học, ống bọc FBE có thể sử dụng:
- FBE bên ngoài một lớp;
- FBE hai lớp với lớp ngoài chống mài mòn;
- FBE làm lớp sơn lót chống ăn mòn trong hệ thống 3LPE hoặc 3LPP;
- Lớp lót bên trong FBE khi được yêu cầu bởi môi trường dịch vụ và tiêu chuẩn đường ống hoặc đường ống xử lý hiện hành.
Hệ thống FBE bên ngoài và bên trong phải được chỉ định riêng. Bột đủ tiêu chuẩn cho dịch vụ đường ống chôn bên ngoài không tự động phù hợp với nước uống, nước sản xuất, hóa chất, dịch vụ nhiệt độ cao bên trong hoặc các chức năng tăng cường dòng chảy.
Ứng dụng điển hình
Lớp phủ FBE được sử dụng khi khả năng chống ăn mòn phải được đo lường thông qua việc chuẩn bị bề mặt có kiểm soát, ứng dụng lớp phủ, kiểm tra DFT, phát hiện kỳ nghỉ, sửa chữa và hồ sơ xuất xưởng có thể theo dõi.
Đường ống dẫn dầu và khí đốt: Lớp phủ bên ngoài FBE được áp dụng cho các đường ống vận chuyển được chôn hoặc ngập nước, đường thu gom và đường dẫn dòng. Lớp phủ cách ly thép khỏi đất ướt, nước ngầm và ô nhiễm ion hòa tan, duy trì khả năng tương thích với bảo vệ cathode. Việc lựa chọn nên xem xét nhiệt độ vận hành, điều kiện đất, biến dạng đường ống, thiết kế mối nối hiện trường, chất lượng san lấp và tải trọng xử lý dự kiến trong quá trình vận chuyển, đặt và đào mương.
FBE một lớp phù hợp khi kiểm soát hư hỏng do lắp đặt. FBE hai lớp hoặc chống mài mòn có thể được chỉ định cho các đoạn giao cắt trên đường cao tốc, vượt sông, khoan định hướng ngang (HDD) và các nhịp khác chịu tác động gia tăng, trầy xước hoặc hư hỏng do kéo.
Ống nước và vệ sinh: Lớp phủ và lớp lót FBE có thể được áp dụng cho các ống và phụ kiện nước bằng thép theo AWWA C213 và yêu cầu của dự án. Lớp phủ bên ngoài bảo vệ thép chôn dưới đất khỏi sự ăn mòn trên mặt đất, trong khi lớp phủ bên trong phải có đủ tiêu chuẩn đặc biệt cho nước hoặc nước thải được vận chuyển.
Đối với dịch vụ cấp nước uống được, thông số kỹ thuật phải xác định yêu cầu phê duyệt vệ sinh nước uống, điều kiện bảo dưỡng, giới hạn rút nước cho phép, phương pháp kiểm tra gián đoạn, yêu cầu về độ sạch và xử lý các đầu mối hàn, mặt bích và mối nối ngoài hiện trường.
Phụ kiện và Van: FBE có thể được áp dụng cho các ống uốn cong, ống nối chữ T, hộp giảm tốc, thân van và các bộ phận ống thép hoặc kim loại màu khác. Các sản phẩm này yêu cầu kiểm tra bổ sung xung quanh các cạnh, mép mối hàn, phần chuyển tiếp của thân, vòi, hốc và hình dạng không đều vì lớp chắn tĩnh điện và mất nhiệt cục bộ có thể tạo ra các vùng màng mỏng.
Khi bao gồm van hoặc vòi chữa cháy, phạm vi lớp phủ phải phân biệt giữa FBE bên ngoài và lớp phủ bảo vệ bên trong. AWWA C550 áp dụng riêng cho lớp phủ bên trong van và vòi đủ tiêu chuẩn cho dịch vụ cấp nước và không phải là tiêu chuẩn lớp phủ bên ngoài chung cho ống thép.
Thép cây, tùy thuộc vào dự án: Epoxy liên kết nóng chảy cũng được sử dụng trong thép gia cố để giảm tiếp xúc với clorua và độ ẩm trong kết cấu bê tông. Tuy nhiên, cốt thép phủ FBE tuân theo các tiêu chuẩn vật liệu, uốn, xử lý và sửa chữa cụ thể. Dữ liệu về chất lượng cốt thép không nên được sử dụng làm bằng chứng chấp nhận dự án ống phủ FBE.
Thông số kỹ thuật lớp phủ ống Phạm vi và điểm chấp nhận
Thông số kỹ thuật lớp phủ FBE thực tế kết nối từng trường đơn hàng với hồ sơ kiểm tra hoặc sản xuất có thể đo lường được. Các yêu cầu cuối cùng thường được thực hiện thông qua kế hoạch kiểm tra và thử nghiệm (ITP) đã được phê duyệt.
Tóm tắt đặc điểm kỹ thuật cho lớp phủ ống RFQ
| Ý tưởng | Định nghĩa điển hình trong RFQ/ITP | Trọng tâm chấp nhận |
|---|---|---|
| Hệ thống sơn | FBE lớp đơn, FBE lớp kép, FBE hoặc FBE chống mài mòn làm lớp sơn lót trong 3LPE/3LPP | Cấu trúc hệ thống phù hợp với nhiệt độ vận hành, phương pháp lắp đặt và mức độ tiếp xúc với hư hỏng cơ học |
| Ống cơ sở | Tiêu chuẩn, phiên bản, cấp độ, lộ trình sản xuất, OD, độ dày thành, chiều dài và tình trạng cuối | Vật liệu ống và hình dạng chính xác vào dây chuyền sơn |
| Chuẩn bị bề mặt | Mức độ sạch sẽ, biên dạng neo đủ tiêu chuẩn, giới hạn bụi và ô nhiễm hòa tan | Bề mặt thép thích hợp cho độ bám dính ổn định của lớp phủ |
| DFT/độ dày | Phạm vi tối thiểu, danh nghĩa hoặc cho phép, kiểu đọc và phương pháp đo | Độ dày màng vừa đủ và được phân bố đều, không thừa |
| Kiểm tra độ gián đoạn/độ xốp | Loại máy dò, cơ sở điện áp, phạm vi kiểm tra, quy tắc sửa chữa và kiểm tra lại | Lớp phủ tạo thành một rào cản ăn mòn liên tục mà không có sự gián đoạn mở |
| Đầu ống/vùng không tráng phủ (cắt bớt) | Chiều dài cắt và dung sai, điều kiện vát và bảo vệ tạm thời | Hàn hiện trường và phủ mối nối tại hiện trường có thể được hoàn thành mà không bị nhiễm bẩn hoặc xung đột kích thước |
| sửa chữa | Vật liệu sửa chữa đã được phê duyệt, phương pháp chuẩn bị, quy mô sửa chữa tối đa và kiểm tra lại bắt buộc | Các lỗi cục bộ được đóng lại theo một quy trình được kiểm soát và ghi lại |
| Truy xuất nguồn gốc | ID ống được liên kết với số lần chạy, lô sơn, lô bột, báo cáo kiểm tra và danh sách đóng gói | Đường ống vật lý vẫn được kết nối với toàn bộ tệp phát hành |
Đối với FBE bên ngoài một lớp được sử dụng trong đường ống vận chuyển dầu khí, ISO 21809-2:2026 đề cập đến việc đánh giá chất lượng, ứng dụng, kiểm tra, thử nghiệm, xử lý và lưu trữ. AMPP/NACE SP0394-2023 cung cấp các biện pháp thực hành bổ sung trong ngành cho FBE ngoại thất một lớp được ứng dụng tại nhà máy.
CSA Z245.20:22 áp dụng cho lớp phủ bên ngoài epoxy liên kết nhiệt hạch được ứng dụng tại nhà máy cho ống thép. CSA Z245.21 bao gồm lớp phủ polyetylen và không được sử dụng làm tài liệu tham khảo chính cho lớp phủ FBE.
AWWA C213-22 được áp dụng khi lớp phủ hoặc lớp lót FBE được chỉ định cho ống và phụ kiện nước bằng thép. AWWA C550-24 áp dụng cho lớp phủ bảo vệ bên trong van và vòi chữa cháy trong phạm vi dịch vụ cấp nước đã công bố.
Đơn đặt hàng phải nêu rõ phiên bản được yêu cầu và bất kỳ phần bổ sung nào của dự án. Việc tham khảo một tiêu chuẩn không loại bỏ nhu cầu xác định DFT, nhiệt độ thiết kế, mức cắt giảm, giới hạn sửa chữa, kiểm tra chất lượng, tần suất kiểm tra và tài liệu dự án.
Quy trình ứng dụng (chuẩn bị bề mặt, gia nhiệt trước, tạo bột, nấu chảy và đóng rắn)
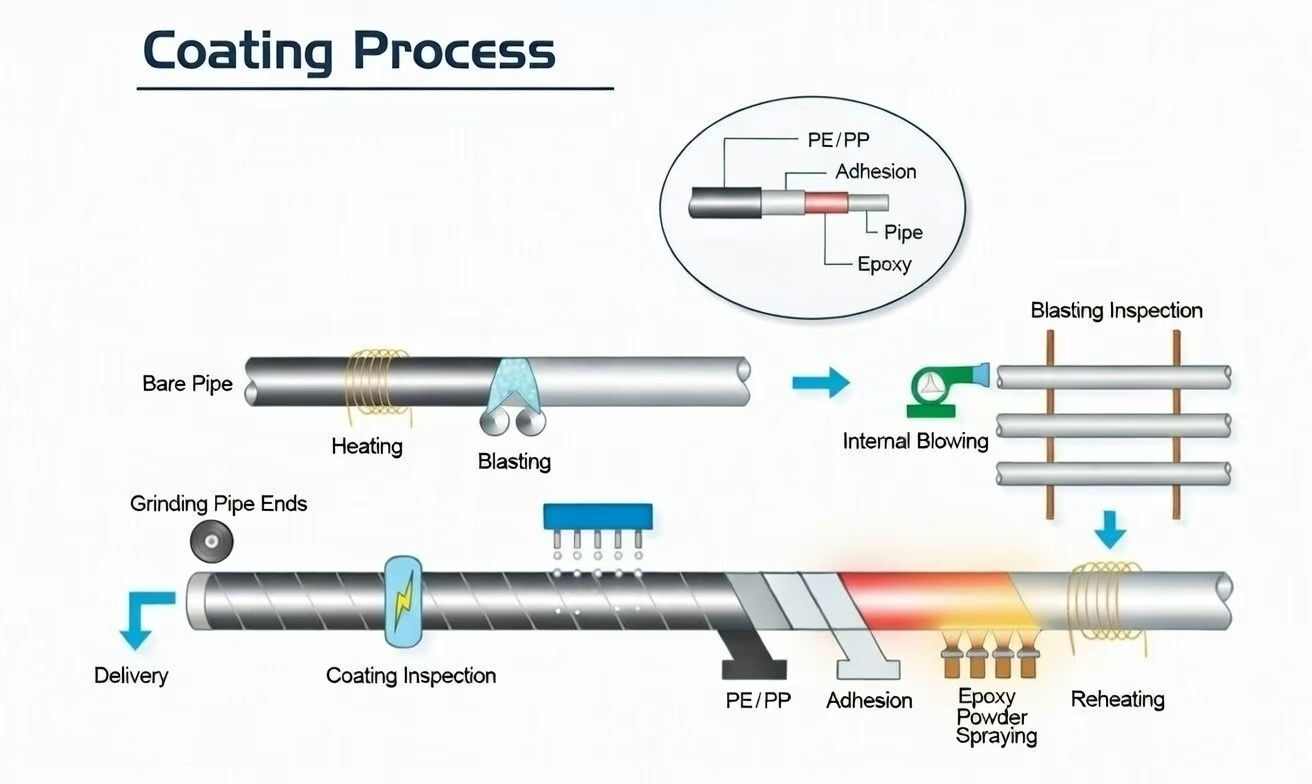
Hoạt động của lớp phủ FBE được thiết lập trước khi bột đến đường ống. Điều kiện bề mặt, kiểm soát nhiệt, xử lý bột và lịch sử xử lý phải được duy trì trong cửa sổ quy trình đủ tiêu chuẩn trong suốt quá trình sản xuất.
1. Chuẩn bị bề mặt
Dầu, mỡ, lớp phủ tạm thời, cặn đánh dấu và các chất bẩn khác được loại bỏ trước khi phun cát. Các khuyết tật của thép như gờ sắc, vảy, vết hàn và mép mài nhô cao phải được sửa chữa vì màng nhiệt rắn mỏng không thể che phủ một cách đáng tin cậy các điều kiện bề mặt không được chấp nhận.
Sau đó, ống được thổi mài mòn đến mức độ sạch được chỉ định, thường là ISO 8501-1 Sa 2½ hoặc SSPC-SP 10/NACE No. 2 khi quy trình hiện hành yêu cầu. Việc nổ mìn cũng tạo ra biên dạng neo tạo điều kiện thuận lợi cho sự gắn kết cơ học giữa FBE và thép.
Việc kiểm tra có thể bao gồm:
- so sánh trực quan về độ sạch sẽ;
- đo biên dạng bề mặt bằng băng sao chép hoặc dụng cụ đo biên dạng đã được hiệu chuẩn;
- đánh giá bụi;
- xét nghiệm muối hòa tan khi được chỉ định;
- kiểm tra nhiệt độ bề mặt ống và điểm sương;
- xác nhận rằng chất bẩn bám vào và mài mòn đã được loại bỏ;
- kiểm soát khoảng thời gian giữa nổ mìn và sơn phủ.
Biên dạng neo yêu cầu được xác định bằng bột FBE đã chọn và quy trình phủ đạt tiêu chuẩn. Phạm vi hồ sơ cố định không nên được dịch tự động từ hệ thống bột khác.
2. Làm nóng trước
Ống sạch được làm nóng bằng cuộn dây cảm ứng hoặc hệ thống sưởi ấm được phê duyệt khác. Thép phải đạt đến cửa sổ ứng dụng bột cụ thể trước khi vào buồng phun.
Kiểm soát nhiệt độ phải xem xét:
- độ dày thành ống và khả năng chịu nhiệt của ống;
- độ đồng đều nhiệt độ chu vi;
- sự thay đổi nhiệt độ dọc theo đường ống;
- mất nhiệt ở gần đầu và vùng cắt;
- tốc độ dòng sơn;
- thời gian tạo gel và đóng rắn cần thiết;
- dụng cụ đo nhiệt độ tiếp xúc và hồng ngoại đã hiệu chuẩn.
Nhiệt độ thép dưới phạm vi đủ tiêu chuẩn có thể gây ra phản ứng tổng hợp không hoàn toàn, làm ướt bề mặt kém, độ bám dính yếu và bảo dưỡng không đủ. Nhiệt độ quá cao có thể đẩy nhanh quá trình tạo gel, giảm tính linh hoạt của màng, làm hỏng bột hoặc tạo ra điều kiện xử lý không thích hợp. Nhật ký sản xuất phải hiển thị nhiệt độ đo được thực tế chứ không chỉ hiển thị cài đặt bộ sưởi.
3. Thi công bột tĩnh điện
Bột FBE tích điện được phun lên ống thép nối đất và gia nhiệt. Bột tan chảy khi tiếp xúc, chảy về phía biên dạng phun và liên kết với nhau tạo thành một màng liên tục.
Kiểm soát ứng dụng thường bao gồm:
- tên, số lô của bột;
- điều kiện bảo quản và thời hạn sử dụng của bột;
- giới hạn bụi nguyên chất và bụi thu hồi;
- vị trí và độ căng của súng phun;
- tỷ lệ nạp bột;
- tốc độ quay ống hoặc băng tải;
- làm sạch buồng phun;
- lắng đọng trên các đường hàn;
- che chắn và kiểm soát các khu vực cắt giảm;
- độ dày màng ở đầu ống và chuyển tiếp hình học.
DFT cục bộ phải được kiểm tra tại các đường hàn, vùng đất, đầu ống và các vị trí khác nơi hình dạng bề mặt hoặc sự thay đổi nhiệt độ có thể ảnh hưởng đến sự lắng đọng lớp phủ.
4. Bảo dưỡng và làm mát
Sau khi thi công, nhiệt dư của thép cho phép epoxy nóng chảy tạo gel và liên kết ngang về mặt hóa học. Điều kiện bảo dưỡng cần thiết phụ thuộc vào công thức bột, lịch sử nhiệt độ của thép, độ dày màng và thời gian trôi qua trước khi làm nguội bằng nước.
Quy trình được phê duyệt phải xác định:
- cửa sổ nhiệt độ ứng dụng có thể chấp nhận được;
- thời gian bảo dưỡng hoặc dừng tối thiểu;
- giới hạn tốc độ đường truyền;
- thời gian trước khi làm nguội bằng nước;
- gia nhiệt thêm sau khi có yêu cầu;
- phương pháp xác minh việc xử lý;
- hành động cần thực hiện sau khi nhiệt độ hoặc tốc độ đường truyền bị sai lệch.
Phép đo nhiệt lượng quét vi sai có thể được sử dụng khi cần thiết để đánh giá các đặc tính của bột, đặc tính chuyển hóa thủy tinh hoặc mức độ xử lý. Tần suất thử nghiệm và tiêu chí chấp nhận phải tuân theo tiêu chuẩn hiện hành, chất lượng lớp phủ và ITP của dự án.
Việc làm mát chỉ bắt đầu sau khi đã đạt được đủ lưu lượng. Có thể sử dụng làm nguội bằng không khí, làm nguội bằng nước hoặc làm mát từng bước theo quy trình đủ tiêu chuẩn. Việc làm nguội sớm có thể làm gián đoạn quá trình đóng rắn, trong khi việc xử lý không được kiểm soát trước khi làm nguội đầy đủ có thể đánh dấu hoặc làm cong lớp phủ đã hoàn thiện.
Sau khi làm mát, ống bọc FBE trải qua quá trình kiểm tra trực quan, đo DFT, phát hiện sự gián đoạn, xác minh vết cắt, sửa chữa được phép, kiểm tra lại, đánh dấu và lưu trữ được bảo vệ.
Thuộc tính hiệu suất chính
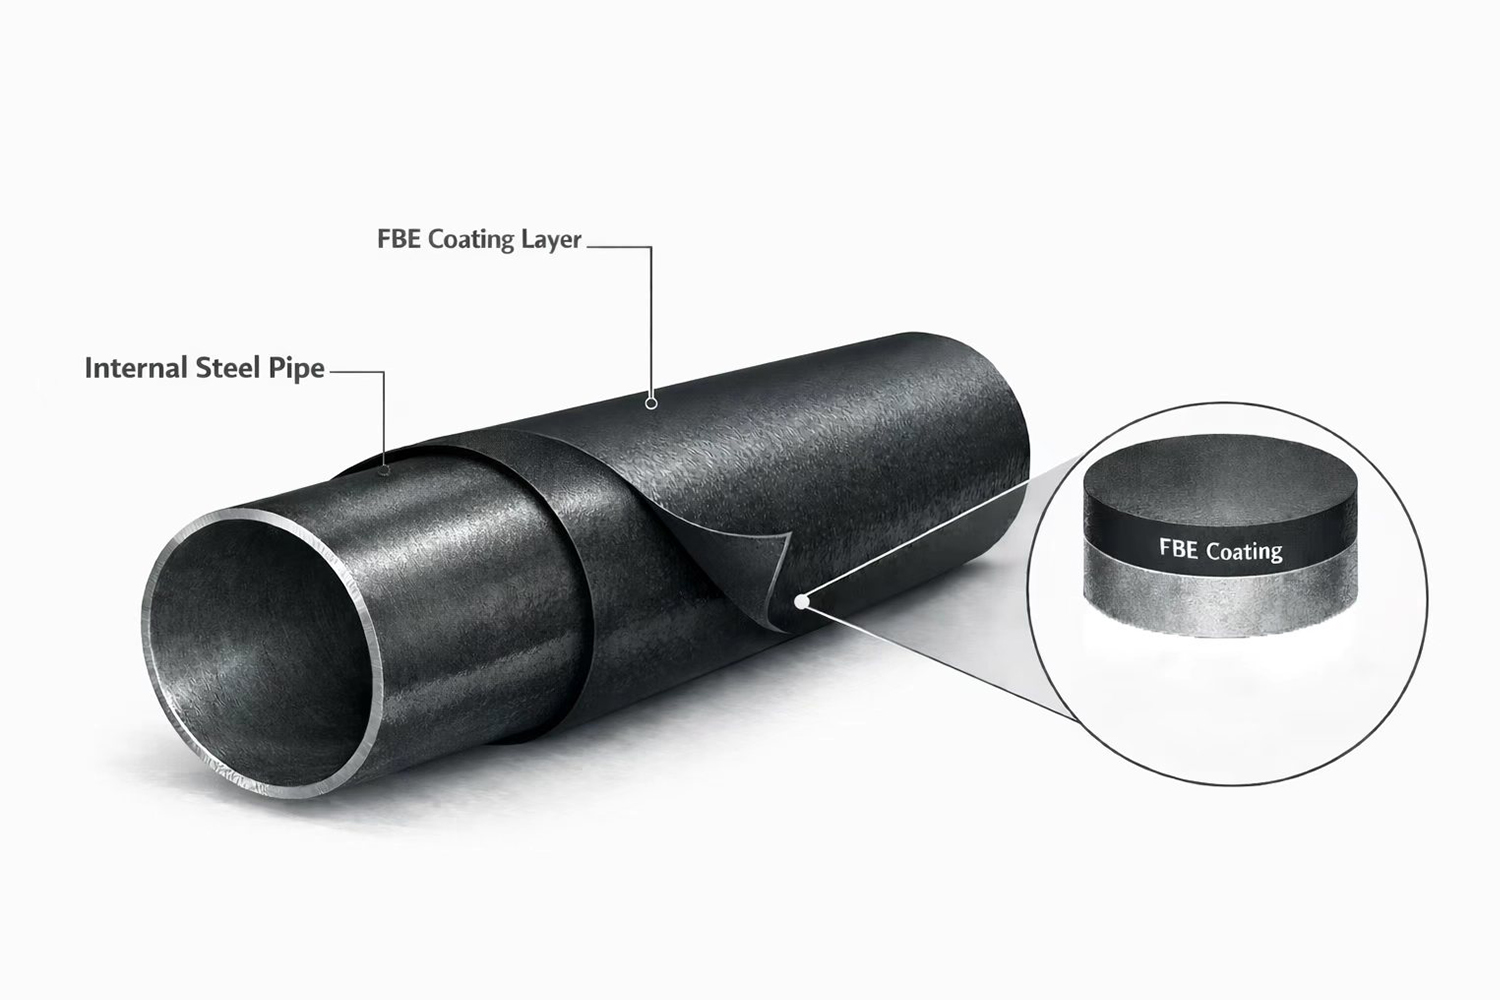
Lớp phủ epoxy liên kết nhiệt hạch được chọn vì hiệu suất của nó có thể liên quan đến các thử nghiệm chất lượng xác định và kiểm soát sản xuất có thể đo lường được.
Bảo vệ chống ăn mòn: Màng bảo dưỡng ngăn cách thép khỏi hơi ẩm, oxy, muối và các tác nhân ăn mòn bên ngoài khác. Hiệu suất phụ thuộc vào tính liên tục của lớp phủ, độ bám dính, độ cứng, độ dày màng và sự phù hợp của loại bột được chọn cho môi trường vận hành thực tế.
Độ bám dính cao: FBE bám dính trực tiếp vào thép được chuẩn bị đúng cách. Độ bám dính ổn định đòi hỏi phải làm sạch có kiểm soát, biên dạng neo, nhiệt độ thi công, bảo dưỡng và bảo vệ chống lại sự nhiễm bẩn giữa quá trình phun và lớp phủ.
Kháng hóa chất: Hệ thống FBE đủ tiêu chuẩn có thể chống lại nhiều loại hóa chất trong đất, các thành phần nước ngầm và môi trường đường ống. Khả năng kháng hóa chất phụ thuộc vào sản phẩm và nhiệt độ và phải được xác nhận dựa trên sự tiếp xúc thực tế thay vì được mô tả là khả năng kháng vô hạn.
Khả năng chống mất liên kết catốt: Đối với các đường ống hoạt động với bảo vệ catốt, hệ thống lớp phủ được đánh giá thường xuyên về khả năng chống mất liên kết xung quanh một khuyết tật có chủ ý dưới điện áp, chất điện phân, nhiệt độ và thời gian tiếp xúc xác định. Kết quả đánh giá chất lượng không thể thay thế cho nhau giữa các loại bột, chu trình xử lý hoặc nhiệt độ vận hành.
Độ bền và tính linh hoạt: Hệ thống FBE đủ tiêu chuẩn có khả năng chống va đập trong quá trình xử lý và có thể điều chỉnh biến dạng đường ống được kiểm soát. Tính linh hoạt thực tế phụ thuộc vào hóa học bột, DFT, quá trình bảo dưỡng, đường kính ống, độ dày thành và điều kiện uốn. Hệ thống hai lớp có thể được lựa chọn khi cần có khả năng chống mài mòn và hư hỏng lắp đặt cao hơn.
Bề mặt nhẵn, có thể kiểm tra được: FBE bên ngoài có bề mặt nhẵn tạo điều kiện thuận lợi cho việc kiểm tra trực quan, DFT và gián đoạn. Nó không làm giảm sức cản dòng chảy bên trong của đường ống vì nó nằm ở bên ngoài đường ống. Việc giảm độ nhám bên trong chỉ có thể được đề cập khi áp dụng lớp phủ bên trong FBE được chỉ định và đủ tiêu chuẩn riêng.
Giao diện hệ thống: sơn lót epoxy và sơn epoxy
Các tài liệu về lớp phủ thường bao gồm nhiều thuật ngữ epoxy vì các lớp phủ khác nhau và các vị trí thi công khác nhau đòi hỏi các phương pháp ứng dụng khác nhau.
• Lớp sơn lót epoxy: Trong các hệ thống sơn ngoại thất nhiều lớp (ví dụ: hệ thống polyolefin), lớp sơn nền epoxy thường được mô tả như lớp sơn lót epoxy vì nó neo hệ thống vào thép phun và đóng vai trò là lớp chống ăn mòn chính. Trong nhiều dây chuyền sản xuất, FBE hoạt động như lớp sơn lót epoxy trong toàn bộ cấu trúc hệ thống. • FBE hai lớp chống mài mòn (dự án xác định): Khi nguy cơ hư hỏng trong quá trình lắp đặt tăng lên tại các nút giao thông (đường cao tốc, đường thủy và dịch vụ tắc nghẽn), hệ thống FBE chống mài mòn hoặc hai lớp có thể được chỉ định để cung cấp khả năng bảo vệ cơ học bổ sung ngoài lớp phủ FBE một lớp tiêu chuẩn. • Sơn epoxy: tại các khu vực mối nối hiện trường, đường cong xưởng và sửa chữa cục bộ, bột nóng chảy được áp dụng tại nhà máy thường không được áp dụng lại tại chỗ. Những khu vực này thường chỉ định các vật liệu epoxy dạng lỏng như sơn epoxy để sơn sọc, chỉnh sửa hoặc sửa chữa, sau đó là kiểm tra lại tính liên tục cho đến khi được nghiệm thu hoàn toàn.
Các loại và biến thể
Lớp phủ FBE được cung cấp trong các công trình khác nhau tùy thuộc vào mức độ ăn mòn, nhiệt độ vận hành và nguy cơ hư hỏng trong quá trình lắp đặt.
Lớp phủ đơn FBE: Một lớp bột epoxy nhiệt rắn được liên kết trực tiếp với thép đã chuẩn bị. Nó được sử dụng làm hàng rào chống ăn mòn bên ngoài chính trong đó việc xử lý đường ống, tình trạng rãnh và hư hỏng san lấp được kiểm soát đầy đủ.
RFQ phải xác định chất lượng bột, DFT, chuẩn bị bề mặt, thời gian ứng dụng và bảo dưỡng, cắt giảm, kiểm tra tính không liên tục, giới hạn sửa chữa và hồ sơ truy xuất nguồn gốc.
FBE hai lớp: Cấu trúc hai lớp bổ sung lớp ngoài chống mài mòn hoặc được gia cố cơ học trên FBE kiểm soát ăn mòn chính. Được sử dụng tại các giao lộ, địa hình gồ ghề, trượt ổ cứng và các vị trí khác mà một lớp duy nhất có thể dễ bị hư hỏng cơ học lớn hơn.
FBE hai lớp không loại bỏ nhu cầu xử lý cẩn thận, con lăn thích hợp, giá đỡ có đệm, lớp phủ liên kết hiện trường tương thích và kiểm tra sau lắp đặt.
- 3Hệ thống nhiều lớp LPE và 3LPP: FBE tạo thành lớp kiểm soát ăn mòn đầu tiên trong lớp phủ polyolefin ba lớp. Lớp dính liên kết FBE với lớp ngoài PE hoặc PP, trong khi polyolefin cung cấp thêm hiệu suất chống ẩm và cơ học.
RFQ phải chỉ ra hệ thống 3LPE hoặc 3LPP hoàn chỉnh, các yêu cầu riêng cho từng lớp, tổng độ dày, hình học cắt bỏ, kiểm tra độ bóc hoặc dính, kiểm tra gián đoạn, hệ thống sửa chữa và gói truy xuất nguồn gốc.
Gói kiểm tra và tài liệu
Việc chấp nhận lớp phủ FBE thường kết thúc khi người mua có thể (1) xác minh rằng hệ thống lớp phủ và phạm vi kiểm tra phù hợp với RFQ/ITP, (2) theo dõi từng chiều dài của đường ống đến lô lớp phủ và hồ sơ kiểm tra của nó, và (3) xác nhận rằng việc sửa chữa và kiểm tra lại đã được hoàn thành và được ghi lại mà không có khoản giữ lại nào.
Các sản phẩm bàn giao điển hình bao gồm: ⒈ Hồ sơ kiểm soát quy trình và vật liệu: quy trình phủ và ITP (dự án đã được phê duyệt), hồ sơ kiểm tra đầu vào, chứng chỉ lô/lô bột epoxy (CoA), truy xuất nguồn gốc lô, kiểm soát thời hạn bảo quản/thời hạn sử dụng và các thông số quy trình dây chuyền bao gồm kiểm soát mài mòn, mục tiêu biên dạng bề mặt và cửa sổ nhiệt độ làm nóng trước (180–250 độ) được sử dụng trong sản xuất. ⒉ Bằng chứng về việc chuẩn bị và ứng dụng bề mặt: xác minh độ sạch (ví dụ: Sa 2½ / NACE No. 2 khi được chỉ định), số đọc về mặt cắt bề mặt (ví dụ: 50–100 μm nếu được chỉ định), số đọc nhiệt độ làm nóng trước dọc theo đường ống và hồ sơ ứng dụng hỗ trợ khả năng lặp lại trong toàn bộ lô sản xuất và tại các điểm cuối/vùng cắt giảm. ⒊ Báo cáo kiểm tra lớp phủ đã hoàn thiện: Kết quả DFT với nhận dạng thiết bị có thể theo dõi và kiểu đọc xác định (tối thiểu/trung bình/tối đa so với phạm vi được chỉ định), hồ sơ kiểm tra gián đoạn (xe jeep) cho biết tiêu chí ứng suất kiểm tra, phạm vi bao phủ, kết quả và sự gián đoạn được tìm thấy, cùng với các ghi chú kiểm tra trực quan về tình trạng lớp phủ và sự tuân thủ cuối/cắt giảm. ⒋ Gói đóng cửa sửa chữa và kiểm tra lại: Hồ sơ sửa chữa nêu chi tiết loại khuyết tật, vị trí (theo ID và vị trí ống), vật liệu/phương pháp sửa chữa, xác nhận xử lý (nếu cần) và các kết quả kiểm tra lại bắt buộc (kiểm tra lại tình trạng gián đoạn và bất kỳ xác minh DFT bổ sung nào) cho đến khi đáp ứng được sự chấp nhận về tính liên tục mà không cần sửa chữa mở. ⒌ Hồ sơ truy xuất nguồn gốc và phát hành: Ma trận truy xuất nguồn gốc liên kết đánh dấu/ID ống với lô sơn và lô bột, số báo cáo kiểm tra (DFT/gián đoạn/sửa chữa) và các hạng mục trong danh sách đóng gói, được hỗ trợ bởi chứng chỉ hiệu chuẩn thiết bị kiểm tra (máy đo DFT, máy dò gián đoạn, dụng cụ đo nhiệt độ) và hồ sơ chứng nhận/phòng thí nghiệm xác định theo dự án khi cần thiết (ví dụ: độ bám dính, tách catốt, tác động/mài mòn).
Cung cấp và hỗ trợ thực hiện dự án
GNEE hỗ trợ phân phối lớp phủ FBE bằng cách điều chỉnh phạm vi lớp phủ với bằng chứng chấp nhận có thể đo lường được, để việc xem xét RFQ, thực hiện ITP và phê duyệt phát hành có thể được hoàn tất ngay lần gửi đầu tiên.
Phạm vi hiệu suất thường bao gồm: Xác nhận phạm vi: loại hệ thống lớp phủ (FBE một lớp, FBE hai lớp chống mài mòn hoặc FBE làm lớp sơn lót epoxy trên 3LPE/3LPP), cửa sổ DFT, tiêu chí kiểm tra gián đoạn (xe jeep), chiều dài cắt giảm, giới hạn sửa chữa và các yêu cầu kiểm tra lại phù hợp với phương pháp lắp đặt và giao diện mối nối hiện trường. Kiểm soát lô và tài liệu: Nhận dạng ống được liên kết với lô sơn và lô bột, với số đọc DFT, hồ sơ kiểm tra gián đoạn và hồ sơ sửa chữa/thử lại được sắp xếp theo chiều dài hoặc lô ống và tương quan với các hạng mục trong danh sách đóng gói. Bảo vệ Xử lý: Bảo vệ vết cắt và góc xiên/đầu cuối được xác định và áp dụng để giảm thiệt hại trong quá trình tải, vận chuyển và xử lý tại sân, duy trì điều kiện cuối nhất quán cho hàn tại hiện trường và phủ mối nối. Tệp Phát hành: Một gói hợp nhất tập hợp các hồ sơ quy trình phủ, kết quả kiểm tra, bằng chứng hiệu chuẩn/chứng nhận (do dự án xác định), thư từ truy xuất nguồn gốc và tài liệu vận chuyển vào một cấu trúc sẵn sàng xem xét để giảm thiểu chu kỳ gửi lại.
Báo giá miễn phí
Các câu hỏi thường gặp (FAQ)
Câu hỏi 1: Lớp phủ epoxy liên kết nhiệt hạch là gì và “sự kết hợp” có nghĩa là gì trong lớp phủ FBE? A1: Lớp phủ epoxy ngoại quan kết hợp là lớp phủ bột epoxy được áp dụng trên thép đã được nung nóng trước; "Sự kết hợp" là sự tan chảy của bột và làm ướt nó trên bề mặt nóng của thép, nó chảy cho đến khi tạo thành một màng liên tục và xử lý tiếp theo cho đến khi nó trở thành một hàng rào epoxy liên kết ngang.
Câu 2: Có sự khác biệt nào giữa lớp phủ FBE và lớp phủ bột FBE không? Câu trả lời 2: Lớp phủ FBE mô tả lớp phủ được xử lý cuối cùng trên đường ống hoặc bộ phận, trong khi lớp phủ bột FBE nhấn mạnh đến vật liệu bột và quy trình ứng dụng bột được sử dụng để tạo thành lớp phủ đó.
Câu hỏi 3: Những hạng mục kiểm tra nào thường được sử dụng để chấp nhận lớp phủ FBE trên ống có lớp phủ? Câu trả lời 3: Việc chấp nhận thường tập trung vào việc phân bổ độ dày màng khô (DFT), kiểm tra tính gián đoạn/độ xốp, hồ sơ sửa chữa và kiểm tra lại, giám sát tình trạng cắt giảm/kết thúc và truy xuất nguồn gốc, liên kết ID ống với lô lớp phủ và hồ sơ kiểm tra.
Câu hỏi 4: Sơn lót epoxy và sơn epoxy phù hợp ở đâu trong dự án sơn ống chỉ định FBE? Câu trả lời 4: Sơn lót epoxy thường mô tả lớp sơn nền epoxy trong các hệ thống nhiều lớp, trong đó FBE có thể hoạt động như một lớp sơn lót, trong khi sơn epoxy thường được sử dụng để phủ các mối nối tại hiện trường hoặc sửa chữa cục bộ ở những nơi không thể sơn lại bột phản ứng tổng hợp tại chỗ.
Chú phổ biến: Lớp phủ fbe (fusion bonded epoxy) cho đường ống, nhà cung cấp, tùy chỉnh, bán buôn, giá rẻ, chiết khấu, bảng giá, giá thấp, có hàng, sách mẫu miễn phí


