



Ống lót và bọc CRA kết hợp ống dẫn bằng thép cacbon với lớp bên trong bằng hợp kim chống ăn mòn, dùng cho các ống tiếp xúc với CO, Hâ‚S, clorua và các chất lỏng ăn mòn khác. Ống bọc CRA sử dụng một lớp hợp kim được liên kết bằng kim loại với thép đỡ, trong khi ống lót CRA sử dụng lớp lót hợp kim riêng biệt được lắp cơ học bên trong ống. Cả hai kết cấu đều giảm lượng CRA rắn cần thiết trong khi vẫn duy trì khả năng chịu áp lực của thép cacbon và khả năng chống ăn mòn bề mặt ướt cần thiết.
Trong cấu trúc composite này, lớp bên trong (lớp CRA) được làm bằng các hợp kim chống ăn mòn cao cấp, chẳng hạn như thép không gỉ 316L, Inconel 625 hoặc các hợp kim gốc niken khác, mang lại khả năng bảo vệ tuyệt vời chống ăn mòn bên trong. Lớp ngoài (ống đế) được sản xuất từ thép carbon tiết kiệm chi phí, thường phù hợp với API 5L, ASTM A106/A53 hoặc ASTM A333 Cấp 6, đảm bảo độ bền kéo và khả năng chịu áp lực cao.
Cùng với nhau, ống đỡ bằng thép carbon và lớp bên trong CRA tạo thành một hệ thống ống composite kết hợp khả năng chịu áp lực với khả năng chống ăn mòn bên trong. Các đường ống được lót và bọc CRA thường được chỉ định cho các đường ống ngoài khơi, hệ thống dịch vụ chua và đường ống dưới biển tiếp xúc với CO, Hâ‚S, clorua và các chất lỏng sản xuất ăn mòn khác.
Lựa chọn vật liệu cho ống lót và tráng CRA
Việc lựa chọn vật liệu CRA dựa trên chất lỏng ăn mòn chứ không chỉ dựa trên giá của hợp kim. CO‚‚‚‚‚S, nồng độ clorua, nhiệt độ vận hành, áp suất, hàm lượng nước và tuổi thọ sử dụng dự kiến phải được xem xét cùng nhau trước khi chọn hợp kim bên trong. Sau đó, ống đỡ bằng thép carbon được chỉ định riêng để cung cấp mức áp suất cần thiết, độ bền, hiệu suất tạo hình và cường độ lắp đặt.
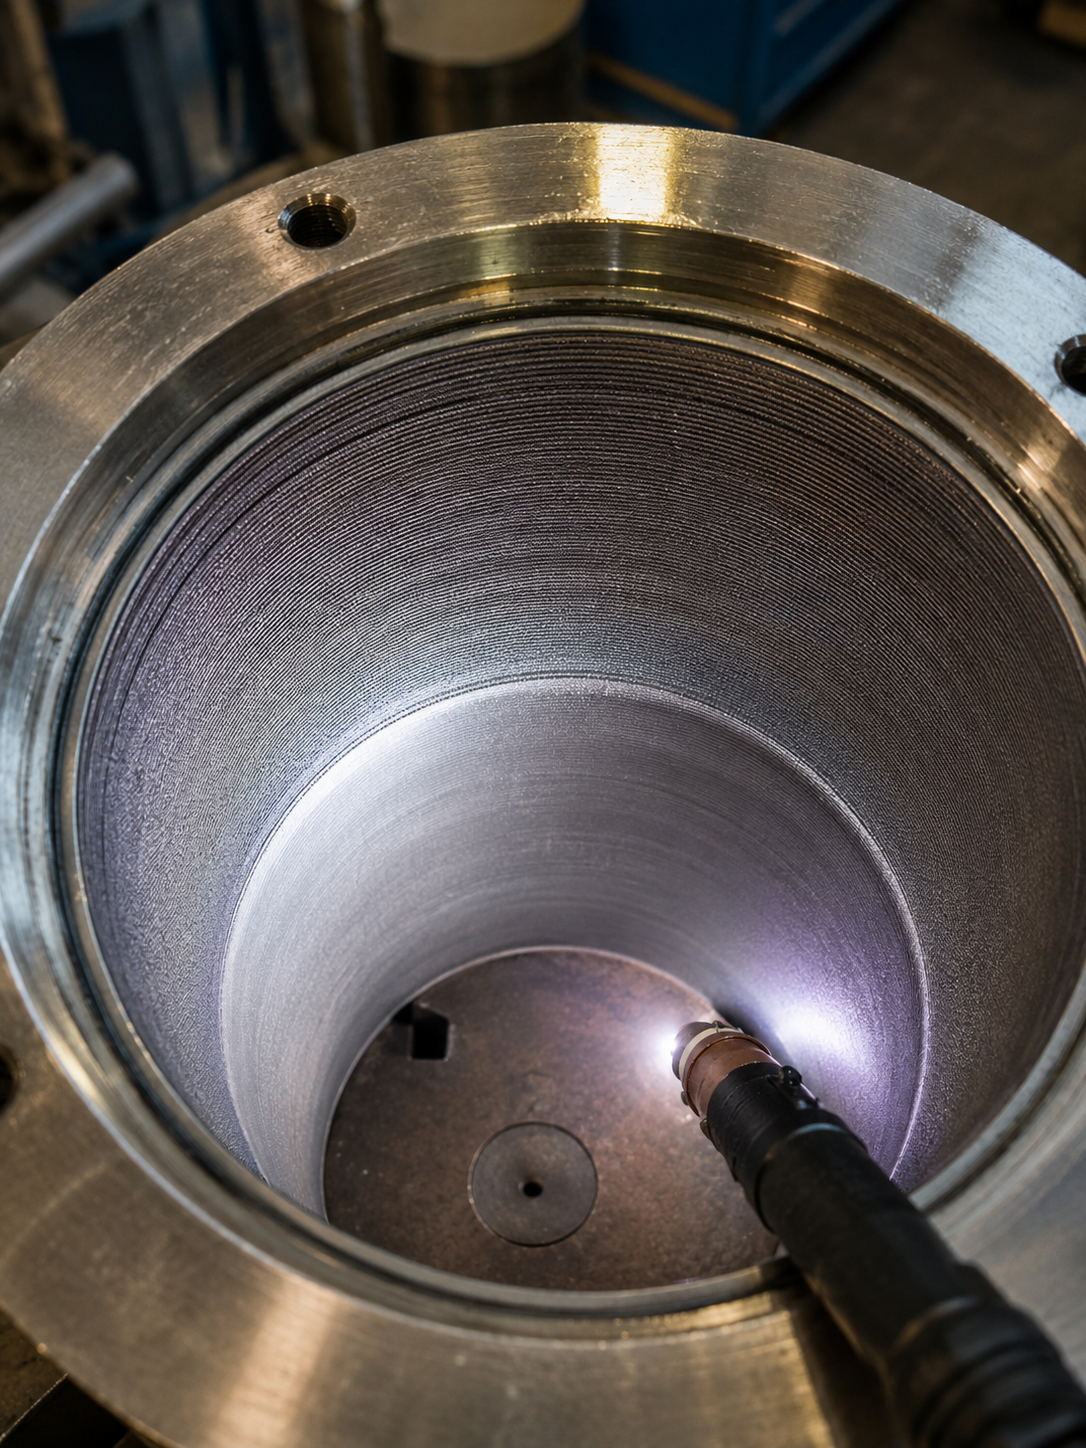
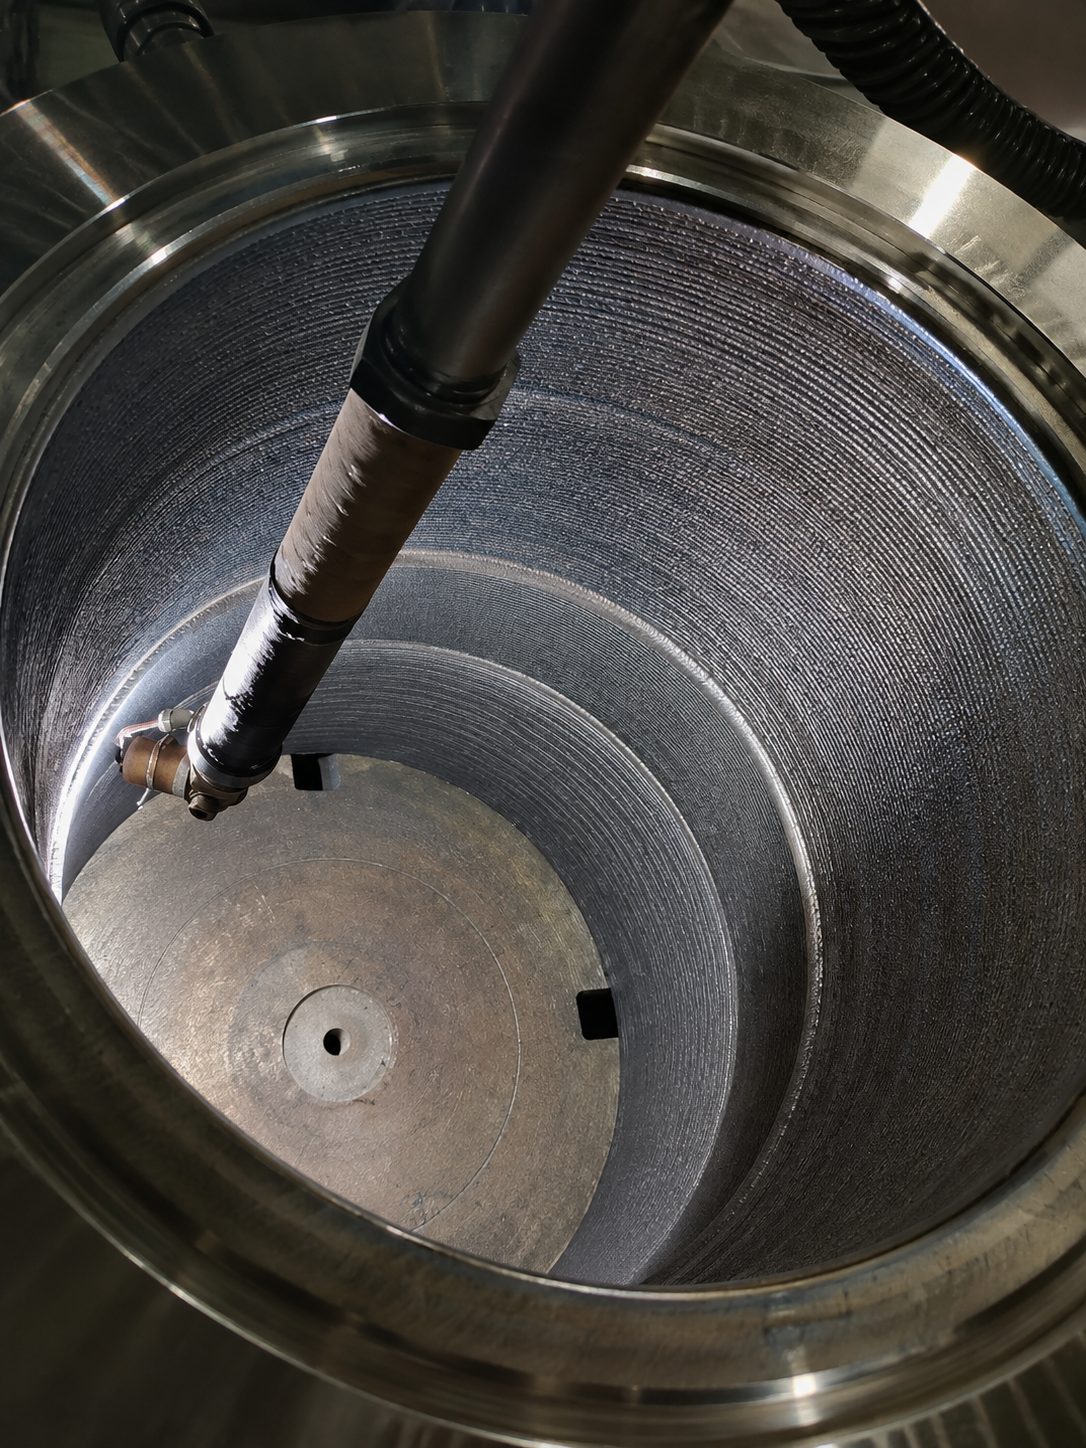
Các tùy chọn CRA phổ biến bao gồm thép không gỉ 316L, thép không gỉ song công và siêu song công, Hợp kim 625, Hợp kim 825 và C276. Lựa chọn vật liệu cuối cùng phải được xác nhận dựa trên nghiên cứu ăn mòn của dự án, các yêu cầu hàn và thông số kỹ thuật dịch vụ chua hiện hành.
| Chất liệu CRA | Những cân nhắc lựa chọn chính | Trọng tâm dịch vụ điển hình |
|---|---|---|
| thép không gỉ 316L | Khả năng chống ăn mòn chung và tiếp xúc vừa phải với clorua. | Nước sản xuất, chất lỏng xử lý và dịch vụ ngoài khơi ít nghiêm trọng hơn. |
| Thép không gỉ kép | Độ bền cao hơn và khả năng chống clorua tốt hơn so với thép không gỉ austenit. | Chất lỏng có chứa clorua và các ứng dụng có tải trọng cơ học lớn hơn. |
| Thép không gỉ siêu kép | Khả năng chống rỗ do clorua cao hơn và ăn mòn dưới áp lực. | Nước biển và môi trường clorua khắc nghiệt hơn. |
| Hợp kim 825 | Khả năng chống lại axit khử và oxy hóa trong các điều kiện được xác định bởi dự án. | Chất lỏng sản xuất có tính axit và chua. |
| Hợp kim 625 | Khả năng chống clorua, chất lỏng chua và ăn mòn cục bộ cao. | Các dòng chảy dưới biển, dịch vụ chua và các ứng dụng hàn phủ đòi hỏi khắt khe. |
| Hợp kim C276 | Được lựa chọn cho môi trường hóa học hỗn hợp có tính xâm thực cao. | Điều kiện dịch vụ hóa học và xử lý nghiêm trọng. |
Tiêu chuẩn áp dụng và thông số kỹ thuật vật liệu
| Luật lệ | Phạm vi cho ống lót và tráng CRA |
|---|---|
| API 5LD | Đặc điểm kỹ thuật sản phẩm chính cho ống thép có lớp phủ và lót, liền mạch và hàn CRA. |
| API 5L | Đặc điểm kỹ thuật chung cho đường ống hỗ trợ bằng thép carbon. |
| ASTM A263 | Đặc điểm kỹ thuật của tấm thép mạ crôm không gỉ, được sử dụng trước khi tạo hình đường ống. |
| ASTM A264 | Đặc điểm kỹ thuật tấm mạ thép không gỉ mạ crôm-niken, dùng trong sản xuất ống bọc CRA. |
| ASTM A265 | Đặc điểm kỹ thuật của thép tấm phủ niken và hợp kim gốc niken. |
| Tiêu chuẩn ASTM hoặc ASME cho vật liệu CRA | Họ xác định lớp lót và vật liệu lót là thép không gỉ, thép không gỉ song công hoặc hợp kim niken đã chọn. |
| Đặc điểm dự án | Xác định độ dày CRA, tình trạng mối nối hoặc lớp lót, quy trình hàn, phạm vi NDT, kiểm tra ăn mòn, chuẩn bị đầu ống và các yêu cầu về tài liệu. |
Thông số kỹ thuật áp dụng phải được xác nhận dựa trên đường dẫn sản phẩm. API 5LD quản lý ống được phủ hoặc lót thành phẩm, trong khi ASTM A263, A264 và A265 có thể áp dụng cho tấm tráng được sử dụng trước khi tạo hình ống. Sau đó, các yêu cầu riêng biệt của ASTM, ASME hoặc UNS được sử dụng để xác định vật liệu hỗ trợ bằng hợp kim CRA và thép cacbon.
Ống tráng và lót là loại ống chuyên dụng được thiết kế để cải thiện khả năng chống ăn mòn và hiệu suất trong các ứng dụng khác nhau. Dưới đây là một mô tả ngắn gọn:
Ống bọc:
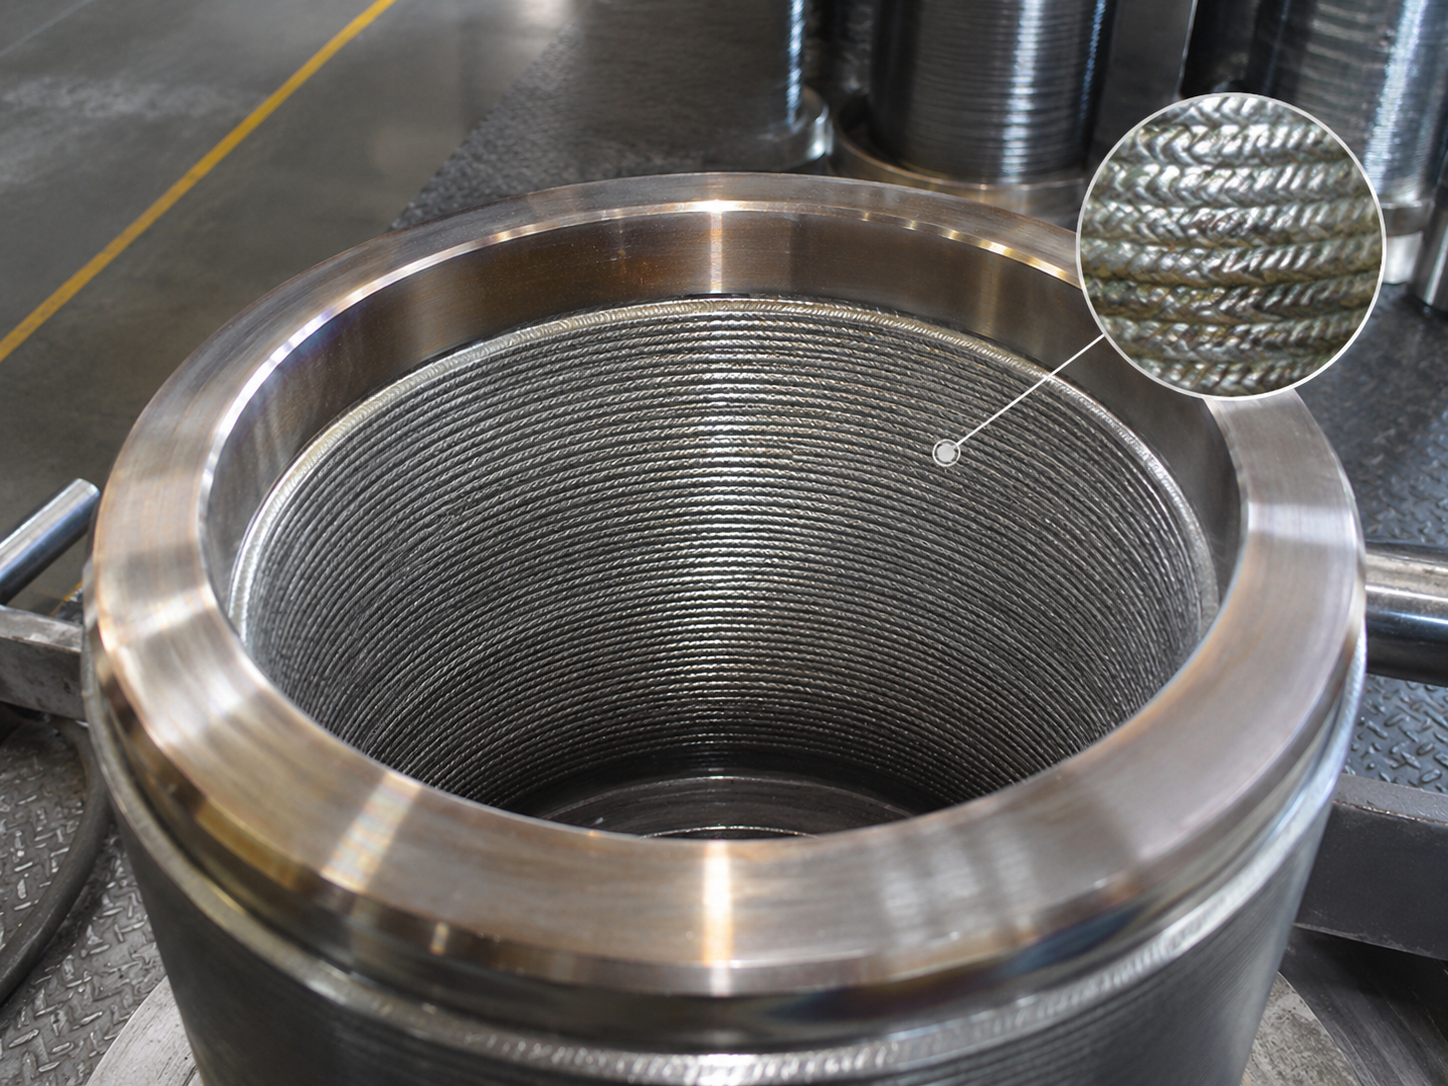
Ống lót là ống composite được sản xuất bằng liên kết luyện kim của một lớp hợp kim chống ăn mòn (CRA), chẳng hạn như thép không gỉ, Inconel hoặc Incoloy, với ống đế bằng thép carbon. Cấu trúc hai lớp này kết hợp độ bền cơ học và khả năng chịu áp lực của thép carbon với khả năng chống ăn mòn vượt trội của lớp CRA. Lớp phủ có thể được thực hiện bằng một số phương pháp, bao gồm liên kết nổ, hàn phủ hoặc liên kết cán nóng, tùy thuộc vào yêu cầu của dự án và hợp kim được chọn. Kết quả là ống có vỏ bọc mang lại độ bền lâu dài và chi phí bảo trì thấp hơn trong các điều kiện dịch vụ đòi hỏi khắt khe.
Ứng dụng: Ống lót được sử dụng rộng rãi trong sản xuất dầu khí, đường ống ngầm, nhà máy lọc dầu, nhà máy xử lý hóa chất và cơ sở sản xuất điện, nơi việc tiếp xúc với CO, Hâ'S, clorua và các phương tiện ăn mòn khác gây ra rủi ro đáng kể cho đường ống. tiêu chuẩn thép cacbon Chúng đặc biệt thích hợp cho:
- Đường dòng ngoài khơi và dưới biển vận chuyển chất lỏng ăn mòn.
- Ống dịch vụ chua có chứa thành phần Hâ‚‚S hoặc axit.
- Hệ thống đường ống lọc dầu và hóa dầu đòi hỏi khả năng chống ăn mòn cao hơn.
- Môi trường làm việc áp suất cao, nhiệt độ cao (HPHT).
Đường dòng ngoài khơi và dưới biển vận chuyển chất lỏng ăn mòn.
Ống dịch vụ chua có chứa thành phần Hâ‚‚S hoặc axit.
Hệ thống đường ống lọc dầu và hóa dầu đòi hỏi khả năng chống ăn mòn cao hơn.
Môi trường làm việc áp suất cao, nhiệt độ cao (HPHT).
Kết hợp sức mạnh, hiệu quả chi phí và khả năng chống ăn mòn, ống lót CRA mang lại hiệu suất đáng tin cậy và tuổi thọ cao trong điều kiện vận hành khắc nghiệt.
Phụ kiện đường ống bọc:
Ngoài ống lót và lót CRA, phụ kiện ống lót là thành phần thiết yếu được sử dụng để kết nối và tích hợp các ống chống ăn mòn này vào hệ thống đường ống hoàn chỉnh. Các phụ kiện này được thiết kế và sản xuất với sự kết hợp giống nhau giữa lớp hợp kim chống ăn mòn (CRA) và vật liệu nền bằng thép cacbon, đảm bảo hiệu suất ổn định và chống ăn mòn trong toàn bộ đường ống.
Các loại phụ kiện được phủ CRA phổ biến bao gồm:
- Khuỷu tay được tráng phủ (45 độ / 90 độ / 180 độ) – để thay đổi hướng trong cách bố trí đường ống.
- Các ống nối và chữ thập được tráng phủ – dành cho các kết nối phân phối nhánh và dòng chảy.
- Giảm độ phủ (đồng tâm và lệch tâm) - để chuyển đổi giữa các đường kính khác nhau.
- Đầu và nắp có lớp phủ – dùng để đóng ống hoặc nối với các mối nối mặt bích.
- Mặt bích được tráng phủ (vòng hàn, vòng trượt, tấm che, v.v.) — dành cho các kết nối bắt vít an toàn với các bề mặt chống ăn mòn như nhau.
Khuỷu tay được tráng phủ (45 độ / 90 độ / 180 độ) – để thay đổi hướng trong cách bố trí đường ống.
Các ống nối và chữ thập được tráng phủ – dành cho các kết nối phân phối nhánh và dòng chảy.
Giảm độ phủ (đồng tâm và lệch tâm) - để chuyển đổi giữa các đường kính khác nhau.
Đầu và nắp có lớp phủ – dùng để đóng ống hoặc nối với các mối nối mặt bích.
Mặt bích được tráng phủ (vòng hàn, vòng trượt, tấm che, v.v.) — dành cho các kết nối bắt vít an toàn với các bề mặt chống ăn mòn như nhau.
Các phụ kiện này được sản xuất theo tiêu chuẩn ASTM A234/ASME B16.9 cho các phụ kiện liền mạch hoặc hàn, với các lớp CRA thường được sản xuất từ thép không gỉ 316L, 317L, 904L, Inconel 625, Incoloy 825 hoặc thép không gỉ song công. Quá trình phủ có thể liên quan đến liên kết nổ, lớp phủ hàn hoặc liên kết cán mỏng, tùy thuộc vào yêu cầu của dự án.
Các phụ kiện được phủ CRA được sử dụng rộng rãi trong dịch vụ chua, cơ sở sản xuất ngoài khơi, đường ống dưới biển và nhà máy lọc dầu, nơi khả năng chống ăn mòn và tính toàn vẹn cơ học đều quan trọng như nhau. Kết hợp với ống lót CRA của GNEE, chúng cung cấp giải pháp đường ống chống ăn mòn hoàn chỉnh cho các điều kiện sử dụng áp suất cao, nhiệt độ cao và có tính ăn mòn hóa học.
Ống lót:
- Sự định nghĩa- Ống lót có lớp lót bảo vệ (thường được làm từ các vật liệu như PTFE, cao su hoặc các loại polyme khác) được dán vào bề mặt bên trong của ống. Lớp lót này hoạt động như một rào cản chống lại các chất ăn mòn.
- Ứng dụng- Thường được sử dụng trong các ứng dụng liên quan đến việc vận chuyển các hóa chất mạnh, bùn hoặc các vật liệu khác có thể làm hỏng phần bên trong của đường ống.
Ống lót CRA so với ống lót cơ khí:
- Sự thi công- Ống lót có lớp ngoài liên kết, còn ống lót có lớp lót bên trong riêng biệt.
- Mục đích- Ống lót được thiết kế để đảm bảo tính toàn vẹn về cấu trúc và khả năng chống ăn mòn, trong khi ống lót tập trung chủ yếu vào việc bảo vệ bề mặt bên trong khỏi các vật liệu ăn mòn.
| Mục so sánh | Ống bọc CRA (đỏ) | Ống có lớp lót cơ khí (lót) |
|---|---|---|
| Cấu trúc tổng hợp | Ống đỡ bằng thép carbon có lớp CRA được liên kết bằng kim loại với bề mặt bên trong. | Ống đỡ bằng thép carbon có chứa lớp lót CRA riêng biệt được lắp cơ học vào thành bên trong. |
| Sự kết hợp giữa các kim loại | Một liên kết luyện kim liên tục hoặc do dự án xác định sẽ kết nối lớp CRA với thép đỡ. | Lớp lót được giữ lại bằng tiếp xúc cơ học, lắp khít và hoàn thiện phần cuối dành riêng cho dự án, thay vì liên kết luyện kim hoàn chỉnh. |
| Lộ trình sản xuất chung | Tấm tráng có thể được tạo thành một đường ống và hàn theo chiều dọc. Tùy thuộc vào sản phẩm và dự án, lớp phủ luyện kim cũng có thể được sản xuất bằng cách sử dụng quy trình cán mỏng, liên kết nổ hoặc hàn phủ. | Một lớp lót CRA đã chế tạo được lắp vào ống đỡ bằng thép cacbon và được giãn nở bằng thủy lực hoặc cơ học để tiếp xúc chặt chẽ. |
| Chức năng hỗ trợ áp lực | La tuberÃa de soporte de acero al carbono proporciona la pared principal de soporte de presión, mientras que la capa CRA unida protege la superficie mojada de la corrosión. | Ống thép carbon chịu tải áp suất chính, trong khi lớp lót bên trong có khả năng chống ăn mòn và vẫn được hỗ trợ về mặt cơ học bởi ống cơ sở. |
| Vật liệu CRA điển hình | Thép không gỉ 316L, thép không gỉ song công hoặc siêu song công, Hợp kim 625, Hợp kim 825, C276 và các hợp kim khác theo quy định của dự án. | Thép không gỉ 316L, Hợp kim 825, Hợp kim 625 và các vật liệu lót CRA khác được lựa chọn cho chất lỏng vận chuyển và điều kiện vận hành. |
| Vật liệu ống hỗ trợ | Các loại thép carbon API 5L và các loại thép chịu áp lực khác do dự án chỉ định, tương thích với lộ trình sản xuất đã chọn. | Ống đỡ bằng thép carbon API 5L hoặc loại thép được chỉ định khác có kích thước và tính chất cơ học phù hợp để chèn và mở rộng lớp lót. |
| Hình thành và uốn | Theo quy trình đã được phê duyệt, liên kết luyện kim mang lại sự hạn chế lớn hơn giữa lớp CRA và thép đỡ trong quá trình tạo hình, uốn và lắp đặt. | Uốn, cuộn tròn và biến dạng theo chu kỳ đòi hỏi phải có trình độ chuyên môn của dự án để xác minh rằng lớp lót không bị nhăn, tách cục bộ hoặc bị vênh. |
| Kết thúc chuẩn bị | Các đầu được gia công để duy trì độ dày CRA, hình học góc xiên và sự chuyển tiếp giữa lớp hợp kim và thép đỡ. | Các đầu cuối yêu cầu chi tiết hoàn thiện đủ tiêu chuẩn, có thể bao gồm hàn kín, lớp phủ CRA, mặt cuối hoặc bố trí giữ lớp lót được phê duyệt khác. |
| Mối hàn tại hiện trường | Quy trình hàn phải khôi phục cả mối nối kết cấu thép carbon và bề mặt bên trong chống ăn mòn, kiểm soát độ loãng hạt và hóa học. | Hàn hiện trường phải bảo vệ và kết nối lại lớp lót tại mối nối bằng cách sử dụng đầu CRA đã được phê duyệt và cách bố trí mối hàn. |
Ứng dụng ống bọc và lót CRA
Ống bọc và lót CRA thường được sử dụng trong ngành dầu khí cho các điều kiện làm việc đặc biệt như ăn mòn hoặc môi trường nhiệt độ khắc nghiệt. Trong các hệ thống đường ống trên bờ và ngoài khơi, chất lỏng vận chuyển thường chứa hàm lượng S, Hâ‚‚S và COâ‚‚cao. Khi các giá trị này đạt đến một hàm lượng nhất định, chúng sẽ tạo ra sự ăn mòn đáng kể trong các ống thép carbon và carbon-mangan, chẳng hạn như ống API 5L và ASTM A106. Trong trường hợp này, ống được phủ và lót CRA được sử dụng.
Ống lót CRA so với Ống lót CRA: Vai trò kết cấu và ăn mòn
Ống bọc CRA sử dụng lớp hợp kim chống ăn mòn liên kết luyện kim tham gia chịu tải, làm cho nó phù hợp với dịch vụ áp suất và nhiệt độ cao hơn. Ống lót CRA dựa trên lớp lót mở rộng về mặt cơ học hoặc thủy lực để cung cấp khả năng chống ăn mòn trong khi ống thép carbon hỗ trợ tải trọng kết cấu. Việc lựa chọn giữa ống bọc và ống lót phụ thuộc vào áp suất vận hành, chu trình nhiệt, mức độ ăn mòn nghiêm trọng và yêu cầu hàn tại hiện trường.
Ưu điểm của ống CRA
Sự kết hợp giữa vật liệu CRA với vật liệu thép cacbon tạo thành một thành tựu to lớn cả về độ bền cơ học (độ bền kéo và độ rão) cũng như hiệu suất chống ăn mòn tuyệt vời. Dù vì đặc tính của ống hay tiết kiệm kinh tế thì ống bọc và lót ống là sự lựa chọn hoàn hảo.
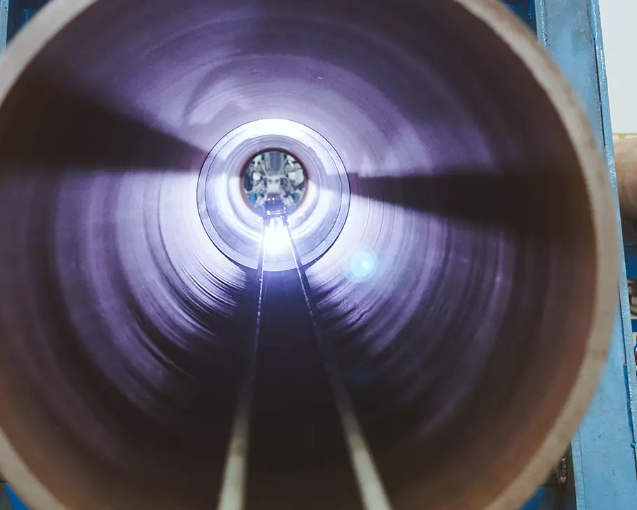
Đối với quy trình sản xuất ống bọc hoặc lót CRA, có rất nhiều phương pháp nối để kết hợp lớp CRA trên ống thép:
Ống lót CRA có mối nối cơ khí: chịu lực cơ học hoặc có áp lực nước; Ống lót CRA có khớp nối luyện kim: năng lượng nổ được dùng để nối tấm liên hợp với tấm thép; Ống bọc CRA bằng lớp phủ hàn: que hàn (thép không gỉ hoặc hợp kim) được sử dụng để tạo lớp phủ có độ dày nhất định lên bề mặt bên trong của ống.
Trong số các loại này, hiệu suất nối tốt nhất đạt được bằng lớp phủ hàn, nhưng chi phí cũng cao nhất do quá trình hàn rất chậm.
Quy trình sản xuất ống tráng
Sản xuất ống lót xoay quanh việc tạo ra một liên kết đáng tin cậy giữa CRA và thép cacbon thông qua các tuyến luyện kim, do đó việc lựa chọn quy trình được xác định bởi mức độ nghiêm trọng của sự ăn mòn trong quá trình sử dụng, cấp độ CRA yêu cầu và mức độ chấp nhận khi nhận. Các lựa chọn sản xuất ống lót phổ biến bao gồm:
- Ống bọc CRA bằng khớp nối nổ—Liên kết nổ sử dụng năng lượng nổ có kiểm soát để tạo ra liên kết luyện kim giữa tấm CRA và tấm nền bằng thép cacbon. Tấm liên kết được xác minh về đặc tính vật liệu, tính toàn vẹn của liên kết, độ dày lớp phủ và tình trạng bề mặt trước khi xử lý tiếp.
- Ống bọc CRA bằng lớp phủ hàn—Lớp phủ mối hàn lắng đọng 316L, Hợp kim 625 hoặc CRA được chỉ định khác trực tiếp lên bề mặt thép cacbon đã chuẩn bị. Các thông số hàn được kiểm soát để hạn chế sự pha loãng và duy trì thành phần hóa học hợp kim cần thiết, độ dày lớp phủ và chất lượng bề mặt.
- Tuyến đường từ tấm đến ống (Tấm ốp CRA được tạo thành ống)— Tấm liên kết hoặc nhiều lớp CRA được gia công cạnh, vát cạnh và tạo hình ống bằng JCOE, UOE hoặc quy trình được phê duyệt khác. Đường nối dọc được hàn và kim loại hàn CRA tương thích được áp dụng cho đường nối bên trong khi cần khôi phục khả năng chống ăn mòn.
- Sản xuất ống có lớp lót cơ khí—Ống lót cơ học sử dụng lớp lót CRA được tạo hình riêng biệt được lắp vào ống đỡ bằng thép carbon. Tạo hình thủy lực hoặc giãn nở cơ học dọc theo toàn bộ chiều dài sẽ ép lớp lót chắc chắn vào thành ống, sau đó là cắt tỉa đầu, vát mép và hoàn thiện đủ tiêu chuẩn các đầu ống lót.
Inconel Alloy 625 / Hợp kim 625 Liner / Lớp phủ mối hàn CRA 625 – Ống CRA phổ biến
Hợp kim Inconel 625 là một siêu hợp kim có khả năng biến dạng, không từ tính, chống ăn mòn và oxy hóa, dựa trên Ni-Cr, được làm cứng bằng dung dịch rắn. Hợp kim Niken 625 là hợp kim niken-crom-molybden-columbium, có hàm lượng niken sơ cấp tối thiểu là 58%, còn được gọi là Inconel 625 hoặc UNS N06625. Hàm lượng hóa học khác: crom 20% đến 23%, columbium + tantalum 3,15% đến 4,15%, molypden 8,0% đến 10,0%, coban cho phép tối đa 1,0%. nếu được xác định, sắt tối đa 5,0%.
Inconel 625 có khả năng chống chịu cực tốt với nhiều môi trường ăn mòn khắc nghiệt khác thường, bao gồm các tác động nhiệt độ cao như quá trình oxy hóa và cacbon hóa, cũng như ăn mòn. Nhờ dung dịch rắn của vật liệu chịu lửa Co và Mo trong ma trận niken-crom, 625 thể hiện độ bền và độ bền nhiệt độ cao vượt trội, từ nhiệt độ thấp đến 2000 độ F (1093 độ).
Sử dụng phương pháp phủ lớp hàn để phủ hợp kim Inconel 625 hoặc hợp kim 825 vào bên trong ống thép carbon là một lựa chọn phổ biến: nó không chỉ giải quyết vấn đề chống ăn mòn để thích ứng với các môi trường khắc nghiệt khác nhau mà còn mang lại hiệu suất cường độ cao với chi phí tiết kiệm đáng kể.
Phương pháp sản xuất ống lót
Đối với ống lót, việc chế tạo được thực hiện bằng khớp nối cơ học trên ống thép cacbon. (Ống CRA bên trong được đặt để nối với ống thép C-Mn bên ngoài bằng quy trình cơ khí).
Đây là những lựa chọn để sản xuất ống lót CRA:
Phương án 1, với ống ngoài bằng thép carbon liền mạch và ống trong bằng hợp kim hàn: kiểm tra ống ngoài (ống đỡ) – cắt – gia công ống đỡ – làm sạch bề mặt bên trong – lắp ráp ống hợp kim bên trong – tạo hình thủy lực – cắt đầu ống có vỏ bọc – vát mép – hàn – hiệu chỉnh đầu ống – tạo hình – RT – ET và nội soi – kiểm tra siêu âm – PT – đo và kiểm tra kích thước – đánh dấu – đóng gói.
Tùy chọn 2, với tấm thép có vỏ bọc hoặc mạ CRA: Kiểm tra cơ học tấm thép có vỏ bọc hoặc mạ – UT của tấm có vỏ bọc – vát mép tấm – tạo hình trước – tạo hình ống (JCOE) – hàn – làm tròn – thử thủy tĩnh – vát đầu ống – Thử tia X – thử siêu âm – kiểm tra và đo kích thước – đánh dấu – đóng gói và bảo quản.
Một quy trình nối ống thép CRA khác là sử dụng máy giãn nở ống có chiều dài đầy đủ thay vì máy tạo hình thủy lực. (Giữa hai lựa chọn, một thiết bị giãn nở chiều dài tối đa sẽ tốt hơn để gắn vật liệu CRA vào ống lót.)
GNEE cung cấp ống bọc và lót CRA theo thông số kỹ thuật sau
Chúng tôi cung cấp ống, phụ kiện và mặt bích được bọc và lót CRA:
Tiêu chuẩn lót: API 5LD, API 5LC. Đường kính ngoài của ống lót: Phạm vi 6″ đến 60″ OD; đối với ống lót CRA: 1/2″ đến 24″. Độ dày: lên đến 80 mm (ống tráng), 7 mm đến 35 mm (ống lót). Chiều dài tối đa: 12,3 mét. Vật liệu ống đỡ (ống mẹ): ống thép carbon, ống thép C-Mn, API 5L B, X42, X46, X52, X56, X60, X65, X70, phụ kiện phủ CRA: khuỷu tay, nắp, tee, giảm tốc theo ASME B16.9, vật liệu theo tiêu chuẩn ASTM A234 WPB, WPC, ASTM A420 WPL6. Mặt bích tráng CRA: Mặt bích cổ hàn, Mặt bích trượt trên mỗi ASME B16.5, B16.47 A/B, Chất liệu theo tiêu chuẩn ASTM A105, A350. CRA (Hợp kim chống ăn mòn) Vật liệu ốp và lót: Thép không gỉ Austenitic, Thép hợp kim niken, Hastelloy C276, Hợp kim 625, 825, S31803, S31254, Thép hợp kim Titan, Thép song công, v.v.
Ngoài ra, chúng tôi cũng có thể cung cấp các phụ kiện và mặt bích được tráng phủ.
Mô tả và thông số kỹ thuật đặt hàng ống bọc hoặc lót CRA
Ống thép tráng hoặc lót CRA, Ống thép cacbon theo tiêu chuẩn ASTM A106 Loại B, OD 16 in, Trọng lượng danh nghĩa 62,58 lb/ft, Bảng độ dày thành STD. Lớp lót hoặc lớp phủ bên trong HASTELLOY C276 có độ dày 0,125 in / 3 mm, lớp phủ bên ngoài đánh vecni, chiều dài danh nghĩa 12 mét (40 FT), các đầu vát.
Mô tả ví dụ về đặt hàng phụ kiện đường ống lót
Giảm lệch tâm, vật liệu thép cacbon, tiêu chuẩn và cấp độ ASTM A234 WPB, thiết kế đầu vát. Đường kính danh định 18 in x 16 in, độ dày thành Sch 40. Tiêu chuẩn sản xuất ASME B16.9, sơn ngoại thất phủ chống ăn mòn, sơn nội thất: sơn dày 1/8”/3 mm B575 N10276.
Đảm bảo độ bền trong các ứng dụng đường ống ăn mòn
Các giải pháp ống lót và ống lót của CRA tạo ra sự cân bằng chiến lược giữa độ bền cơ học và khả năng chống ăn mòn, khiến chúng trở nên lý tưởng cho các đường ống xử lý khí chua, nước có hàm lượng clorua cao, phun CO, phun lại nước muối và các chất lỏng có tính ăn mòn khác. Thiết kế vật liệu kép của nó đảm bảo tính toàn vẹn cấu trúc lâu dài và bảo vệ chống ăn mòn bên trong.
GNEE cung cấp đầy đủ các loại ống, phụ kiện và mặt bích được phủ và lót CRA, phù hợp với các tiêu chuẩn API 5LD, API 5L, ASTM và ASME. Nguồn cung cấp của chúng tôi bao gồm các phạm vi đường kính ngoài từ 6″ đến 60″ (được phủ) và ½″ đến 24″ (được lót), với độ dày CRA lên đến 80 mm (được phủ) và 7 đến 35 mm (được lót) và tài liệu đầy đủ (Báo cáo MTC, NDT, chứng chỉ độ bền của mối nối).
Đối với các dự án đường ống đòi hỏi cả hiệu suất chống ăn mòn và độ tin cậy về kết cấu, việc chọn danh mục đường ống lót và lót CRA của GNEE có nghĩa là đầu tư vào tuổi thọ thiết kế và an toàn vận hành.
Báo giá miễn phí
Câu hỏi thường gặp
Hỏi: Sự khác biệt giữa ống lót CRA và ống lót cơ học là gì?Trả lời: Ống bọc CRA có một lớp hợp kim chống ăn mòn được liên kết bằng kim loại với ống đỡ bằng thép cacbon. Ống lót cơ học sử dụng lớp vỏ CRA riêng biệt được mở rộng chặt chẽ vào ống đỡ mà không có liên kết luyện kim toàn diện. Sự lựa chọn ảnh hưởng đến việc tạo hình, uốn, thiết kế phần cuối, hàn và kiểm tra.
Câu hỏi: API 5LD có áp dụng cho cả ống có lớp phủ và lớp lót CRA không?Đ: Vâng. API 5LD bao gồm ống thép bọc CRA và ống thép lót được sử dụng trong hệ thống vận chuyển đường ống dẫn dầu mỏ và khí đốt tự nhiên. Thông số kỹ thuật mua hàng cuối cùng cũng phải xác định loại ống cơ sở, hợp kim CRA, độ dày lớp, thử nghiệm và các yêu cầu chấp nhận dành riêng cho dự án.
Hỏi: Vật liệu CRA nào có thể được sử dụng cho ống tráng hoặc lót?Trả lời: Các tùy chọn phổ biến bao gồm thép không gỉ 316L, thép không gỉ song công và siêu song công, Hợp kim 625, Hợp kim 825 và C276. Việc lựa chọn phụ thuộc vào Hâ‚‚S, COâ‚‚, nồng độ clorua, nhiệt độ vận hành, áp suất và nghiên cứu ăn mòn của dự án.
Hỏi: Cần kiểm tra những gì trước khi đặt mua ống bọc hoặc lót CRA?Trả lời: Xác nhận cấp độ và độ dày thành của ống đỡ, hợp kim CRA và độ dày của nó, kết cấu bọc hoặc lót, kích thước ống, chuẩn bị đầu cuối, yêu cầu hàn tại hiện trường, phạm vi NDT, kiểm tra thủy tĩnh và các tài liệu kiểm tra bắt buộc.
Chú phổ biến: Lựa chọn vật liệu cho ống lót và tráng cra, nhà cung cấp, tùy chỉnh, bán buôn, giá rẻ, giảm giá, bảng giá, giá thấp, có hàng, mẫu miễn phí


